

PKD-Kleinlochbohrwerkzeug
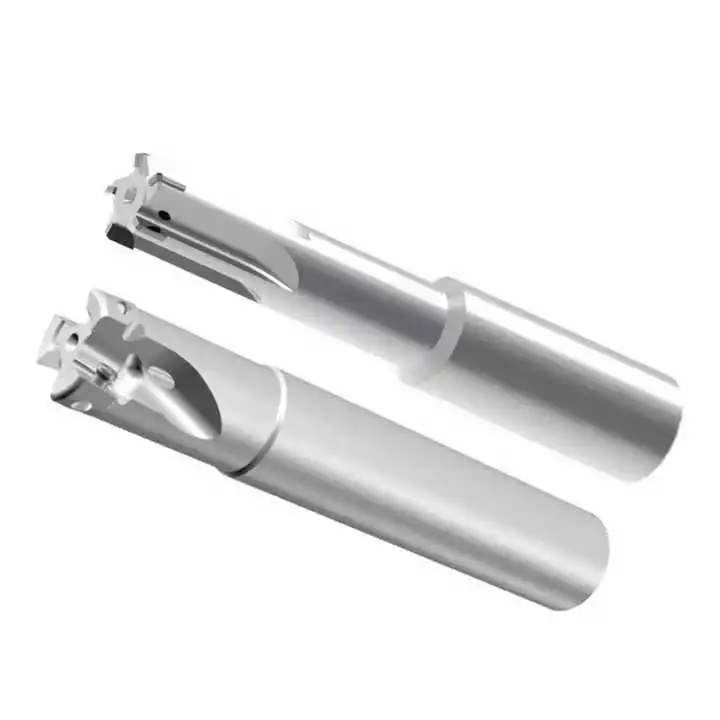
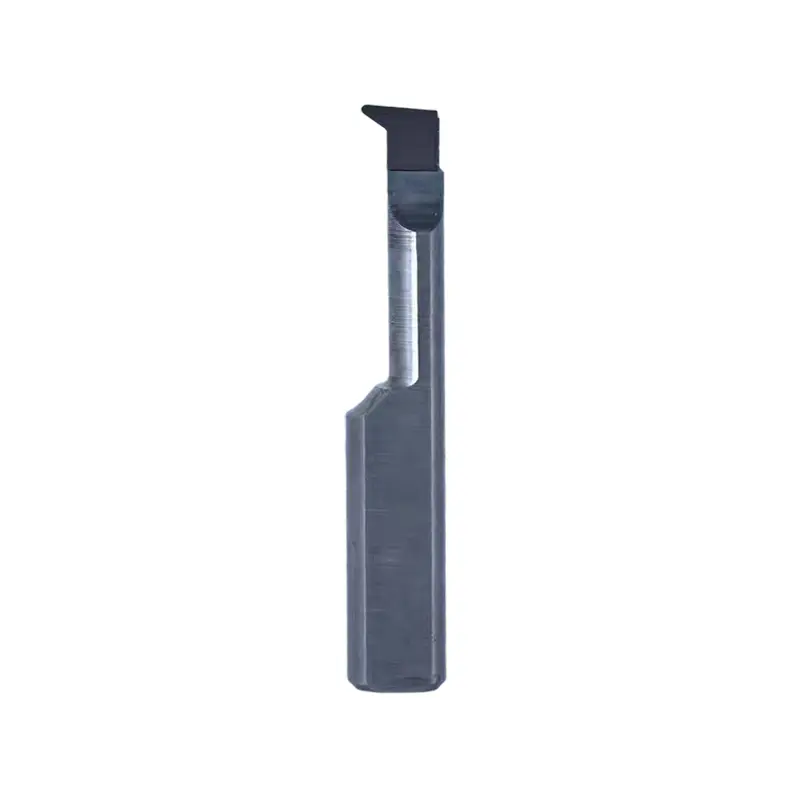
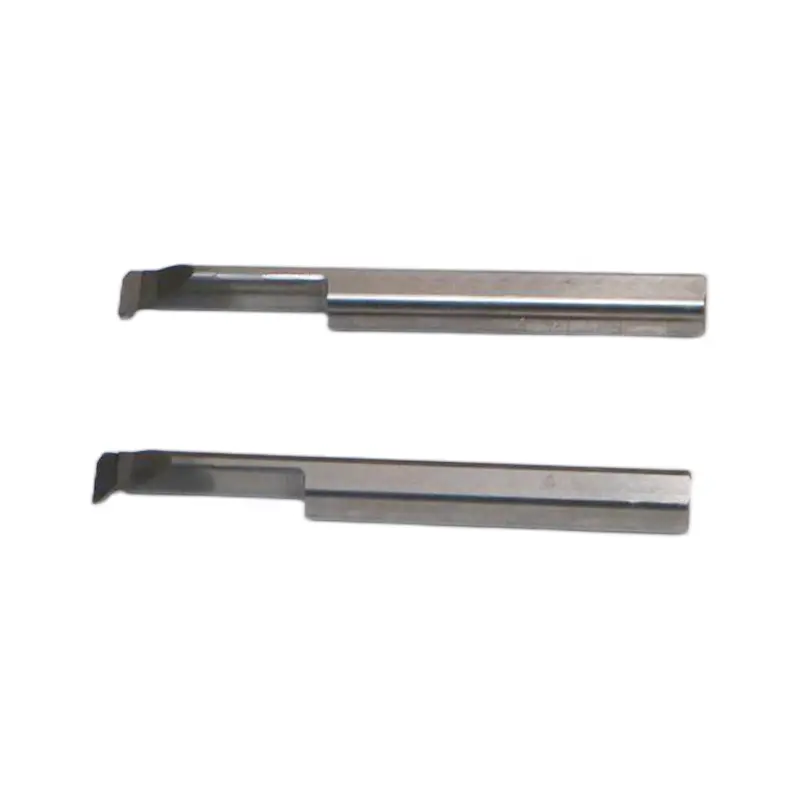
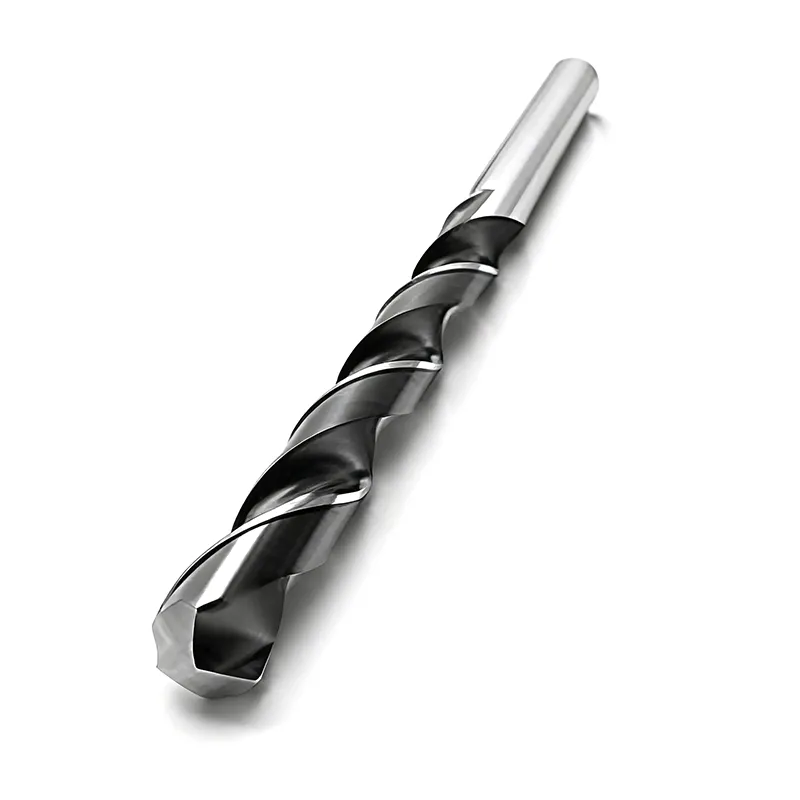
PKD-Kleinlochbohrwerkzeuge von Wangdefu sind für das hochpräzise Reiben kleiner Löcher und die Bearbeitung von Durchgangslöchern konzipiert. Als führender Hersteller und Hersteller in China bieten wir Hochleistungswerkzeuge an, die höchste Genauigkeit, Effizienz und Zuverlässigkeit gewährleisten und den Anforderungen komplexer Industrieanwendungen gerecht werden.
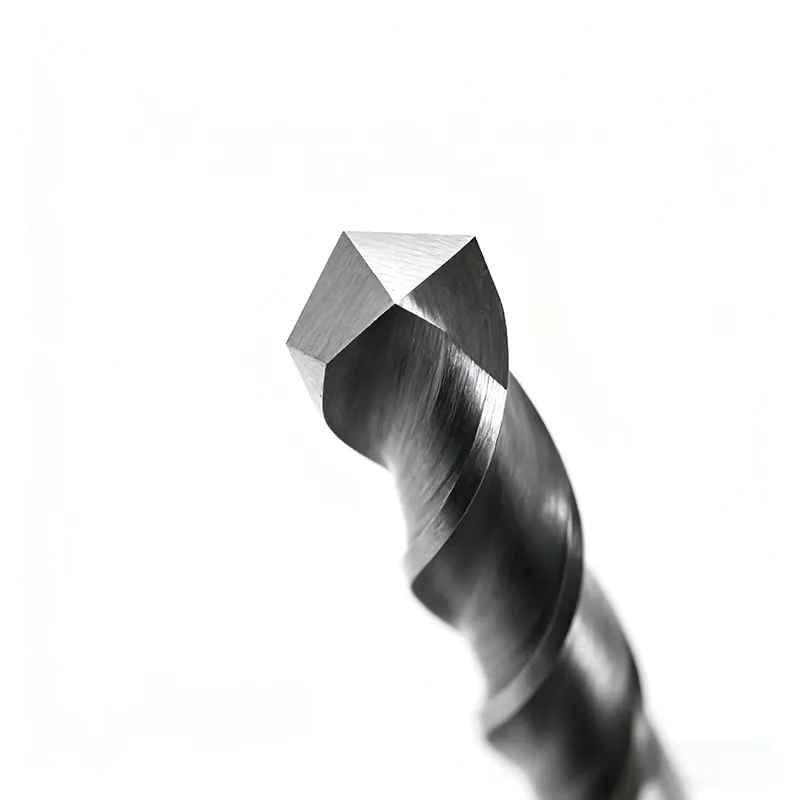
Das langlebige PCD-Kleinlochbohrwerkzeug von Wangdefu ist ein hochpräzises Lochbearbeitungswerkzeug mit kleinem Durchmesser aus polykristallinem Diamant (PCD), das sich besonders für die Präzisionslochbearbeitung von Materialien mit hoher Härte und schwer zu bearbeitenden Materialien eignet.
Was macht dieses Produkt?
1. Präzise Lochbearbeitung, der Durchmesser kann nur 0,5 mm betragen
2. Materialverarbeitungsstabilität mit hoher Härte, geeignet für Aluminiumlegierungen, Kupfer, Verbundwerkstoffe usw.
3. Hochgeschwindigkeitsschneiden reduziert die Produktionszykluszeit
4. Reduzieren Sie das Risiko von Vibrationen und Verformungen und stellen Sie die Konsistenz der Öffnung sicher
5.Geeignet für die Massenproduktion und Prototypenentwicklung
Welche Vorteile bietet das Produkt?
1. Superharte PKD-Spitzen + starke Matrix, ausgezeichnete Lebensdauer und Steifigkeit
Das Werkzeugmaterial besteht aus hochwertigem PKD (Diamantkorngröße 1–3 μm) mit einer Härte von mehr als HV10000 und einer Verschleißfestigkeit, die 10–50 Mal höher ist als die von Hartmetall. Bei der Verarbeitung verschleißfester Materialien wie Aluminiumlegierungen mit hohem Siliziumgehalt kann die Lebensdauer um mehr als das 30-fache verlängert werden.
Der Werkzeugkörper besteht aus ultrafeinem Hartmetall oder legiertem 42CrMo-Stahl. Nach der Vakuumwärmebehandlung + Nitrierbehandlung kann der minimale Werkzeugschaftdurchmesser φ3 mm erreichen, und das Tiefen-Durchmesser-Verhältnis (L/D) kann 5:1 – 15:1 erreichen. Tieflochbearbeitung ohne Verformung des Vibrationswerkzeugs, Geradheit der Führungsleiste ≤0,001 mm.
Dieses hochwertige PKD-Werkzeug zum Bohren kleiner Löcher sorgt für eine stabilere Bearbeitung tiefer Löcher, insbesondere bei Präzisions-Mikrolochprojekten.
2. Präzisionskante + optimierte Geometrie, präzises Schneiden ohne Grate
Die Hauptschneide verwendet einen Mikrokantenschleifprozess, die Schärfe der Schneidkante erreicht 0,01 mm, der Spanwinkel beträgt +5°-+15°, besonders geeignet für Nichteisenmetalle, wodurch die Spanansammlung wirksam verhindert wird.
Innovative Struktur mit „fester Spitze und doppelter Führungsstange“, Genauigkeit des Führungsstangendurchmessers ≤ 0,003 mm, Rundlaufabweichung ≤ 0,002 mm, Lochrundheitsabweichung < 0,005 mm, Koaxialitätskontrolle innerhalb von 0,012 mm.
Der Spanabfuhrkanal mit schmaler Nut eignet sich für kleine Lochräume, der Spanbruch ist kurz und nicht blockiert und die Bearbeitungsstabilität wird verbessert.
3. Effiziente Kühlung + geringe Reibungseigenschaften, reibungslose Verarbeitung
Unterstützt den Dual-Kühlmodus Innenkühlung/Außenkühlung, den Mindestdurchmesser des Innenkühllochs φ0,8 mm, direkte Hochdruck-Kühlmittelschneide, schnelle Wärmeableitung und Spänespülung.
PKD-Material mit natürlichem niedrigem Reibungskoeffizienten (0,05–0,1), mit polierter Kantenbehandlung kann die bearbeitete Oberflächenrauheit nur Ra0,2–0,8 μm betragen, um „Bohren statt Schleifen“ ohne sekundäres Polieren zu erreichen.
Das reibungsarme Design des PKD-Kleinlochbohrwerkzeugs verbessert die Effizienz der Mikrolochbearbeitung erheblich und reduziert den Werkzeugverschleiß.
Kernproduktspezifikationen
|
Parametertyp |
Verfügbare Optionen |
|
Werkzeugtyp |
Solides PKD-Bohrwerkzeug für kleine Löcher, wendbares PKD-Bohrwerkzeug, PKD-Bohrwerkzeug für Sacklöcher |
|
Werkzeugkörpermaterial |
Ultrafeinkörniges Hartmetall, legierter 42CrMo-Stahl |
|
Werkzeugkopfmaterial |
Polykristalliner Diamant (PKD), Korngröße 1–3 μm |
|
Bearbeitungslochdurchmesser |
φ1,5–20 mm (Standard), Mikrolochdurchmesser anpassbar bis φ0,8 mm |
|
Länge-zu-Durchmesser-Verhältnis (L/D) |
5:1, 8:1, 10:1, 15:1 (für Tieflochanwendungen) |
|
Schafttyp |
Zylinderschaft, Morsekegel (Nr. 1–2), BT30/HSK-E25-Mikroschnittstelle |
|
Kühlmethode |
Außenkühlung, Innenkühlung (Hochdruck-Mikro-Innenkühlmittellöcher) |
|
Bearbeitungsgenauigkeit |
Lochdurchmessertoleranz IT6–IT8, Oberflächenrauheit Ra0,2–0,8 μm |
|
Anwendbare Materialien |
Aluminium und Aluminiumlegierungen, Kupferlegierungen, Magnesiumlegierungen, kohlenstofffaserverstärkte Kunststoffe (CFK), Graphit, Aluminiumlegierungen mit hohem Siliziumgehalt usw. |
Anwendungsszenarien
3C-Elektronikbereich: Mikromontageloch für Mobiltelefonrahmen (φ2,0 mm), Oberflächenrauheit Ra0,4 μm, Standzeit eines einzelnen Werkzeugs 5000 Löcher, 20-mal höher als bei Hartmetallwerkzeugen.
Automobilbau: Mit einem neuesten PKD-Kleinlochbohrwerkzeug werden Mikrolöcher für Motoreinspritzdüsen (φ1,8 mm, Tiefe-zu-Durchmesser-Verhältnis 12:1) mit einem Innenkühlungsdesign bearbeitet. Die Öffnungstoleranz wird bei ±0,005 mm gehalten, was die Genauigkeit der Kraftstoffeinspritzung um 15 % verbessert und die nationalen VI-Emissionsnormen vollständig erfüllt.
Luft- und Raumfahrt: Avionik-Aluminiumlegierungsschalen-Stufenloch (φ3,5 mm), Koaxialität 0,01 mm, geeignet für Hochgeschwindigkeits-Schneidbedingungen, Verarbeitungseffizienz ist 40 % höher als bei herkömmlichen Werkzeugen.
Präzisionsinstrumentenfeld: Innenloch des Mikrolagergehäuses (φ1,5 mm), Lochrundheit 0,003 mm, Oberflächenbeschaffenheit Ra0,2 μm, kein Nachschleifen erforderlich, ausgezeichnete Chargenkonsistenz.
Empfohlene Schnittparameter
|
Material |
Schnittgeschwindigkeit (Vc) |
Vorschubgeschwindigkeit (f) |
Axiale Schnitttiefe (Ap) |
|
6061 Aluminiumlegierung |
300–600 m/min |
0,02–0,08 mm/U |
0,1–0,5 mm |
|
Kupfer (T2) |
200–400 m/min |
0,03–0,10 mm/U |
0,2–0,8 mm |
|
Aluminiumlegierung mit hohem Siliziumgehalt (AlSi12) |
150–300 m/min |
0,01–0,05 mm/U |
0,1–0,3 mm |
|
Kohlenstofffaserverstärkte Kunststoffe (CFK) |
100–200 m/min |
0,01–0,03 mm/U |
0,05–0,2 mm |
Hinweis: Bei der Bearbeitung von Sacklöchern wird empfohlen, 0,5–1 mm für die Spanabfuhr freizuhalten. Verwenden Sie für Mikrolöcher (φ < 2 mm) eine Maschine mit hoher Steifigkeit, um Vibrationen zu vermeiden, die die Genauigkeit beeinträchtigen. Spezifische Parameter können je nach Maschinenleistung und Werkstückstruktur fein abgestimmt werden.
Kundendienst
Bereitstellung von Werkzeugauswahl und Optimierung der Bearbeitungsparameter.
Installations- und Bedienungsanleitung (Text oder Video).
Technischer Support aus der Ferne oder vor Ort.
Verfolgen Sie regelmäßig die Leistung der Werkzeugnutzung und bieten Sie Optimierungslösungen an.
Verpackung und Versand
Individuelle Schutzverpackung für jedes Werkzeug.
Exportieren Sie standardmäßige und kundenspezifische Verpackungsunterstützung.
Stabile globale Logistik; werden häufig nach Europa, Amerika und Südostasien exportiert.
Schnelle Lieferung für Massenproduktion.
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 2, Nr. 21 Mold Road, Daqi Street, Bezirk Beilun, Ningbo, Provinz Zhejiang, China
-
Tel
-
Senden Sie Ihre Projektdetails, um schnell ein Angebot für CNC-Schneidwerkzeuge, CNC-bearbeitete Prototypen und CNC-Ventilblöcke zu erhalten. Unsere Experten optimieren Kosten und Zeitpläne, um eine qualitativ hochwertige Lösung für Sie sicherzustellen.


Nachrichtenempfehlungen