Precision Reaming Tools for CNC Hole Finishing
In der zerspanenden und metallverarbeitenden Industrie ist Präzision von größter Bedeutung. Das Erreichen präziser Lochabmessungen, glatter Oberflächen und längerer Werkzeugstandzeiten hängt weitgehend von speziellen Schneidwerkzeugen ab.Reibwerkzeugespielen eine entscheidende Rolle, da sie Löcher mit extrem kleinen Toleranzen bearbeiten können und sich daher besonders für die Lochbearbeitung eignen. Im Gegensatz zum Bohren handelt es sich beim Reiben um einen Präzisionsbearbeitungsprozess, der vorgebohrte oder gebohrte Löcher weiter verfeinert, um präzise Durchmesser und eine sehr glatte Oberflächenbeschaffenheit zu erzielen. WDF verfügt als professioneller Hersteller von Schneidwerkzeugen in China über umfangreiche Erfahrung und unsere Produkte sind national zertifiziert; Sie können mit Vertrauen kaufen!
Wie viel Material sollten Reibwerkzeuge entfernen?
Entscheidend ist die beim Reiben verbleibende Materialmenge. Für gute Ergebnisse lassen Sie 0,1 mm bis 0,4 mm Materialzugabe im Durchmesser. Wenn das Reibwerkzeug in Betrieb ist, darf der Spalt zwischen ihm und der Lochwand nicht zu eng sein. In diesem Fall handelt es sich nicht wirklich um ein „Beißen“, sondern um ein Reiben und Schleifen, wodurch die Reibahle selbst extrem scharf wird und die Lochwand rau und uneben wird. Wenn der Spalt dagegen zu groß ist, müssen die Reibwerkzeuge übermäßig viel Kraft aufwenden, und wenn der Schnittdruck zu hoch ist, kann es zum Bruch kommen und das Loch wird schief und uneben. Daher hängt die geeignete Spaltgröße vom zu schneidenden Material und der Größe des Lochs ab
Was sind die optimale Reibgeschwindigkeit und Vorschubgeschwindigkeit?
Um eine gute Lochoberfläche zu erreichen, beträgt die Reibgeschwindigkeit im Allgemeinen 1/2 bis 2/3 der Bohrgeschwindigkeit für das gleiche Material. Bei der Bearbeitung von kohlenstoffarmem Stahl wird beispielsweise häufig eine Geschwindigkeit von 10–20 SFM verwendet. Die Vorschubgeschwindigkeit muss positiv und kontinuierlich sein, typischerweise zwei- bis dreimal höher als die Vorschubgeschwindigkeit eines Bohrers derselben Größe. Eine höhere Vorschubgeschwindigkeit hilft den Reibwerkzeugen, sich durch das Werkstück zu „ziehen“, was zu einer besseren Oberflächengüte führt. Ein Vorschub mit Vorschub wird nicht empfohlen, da er leicht zu Rattern führt und die Oberflächenbeschaffenheit der Bohrung beeinträchtigt. Beziehen Sie sich immer auf die Spezifikationen des Werkzeugherstellers, um die genauesten Daten zu erhalten.


- View as

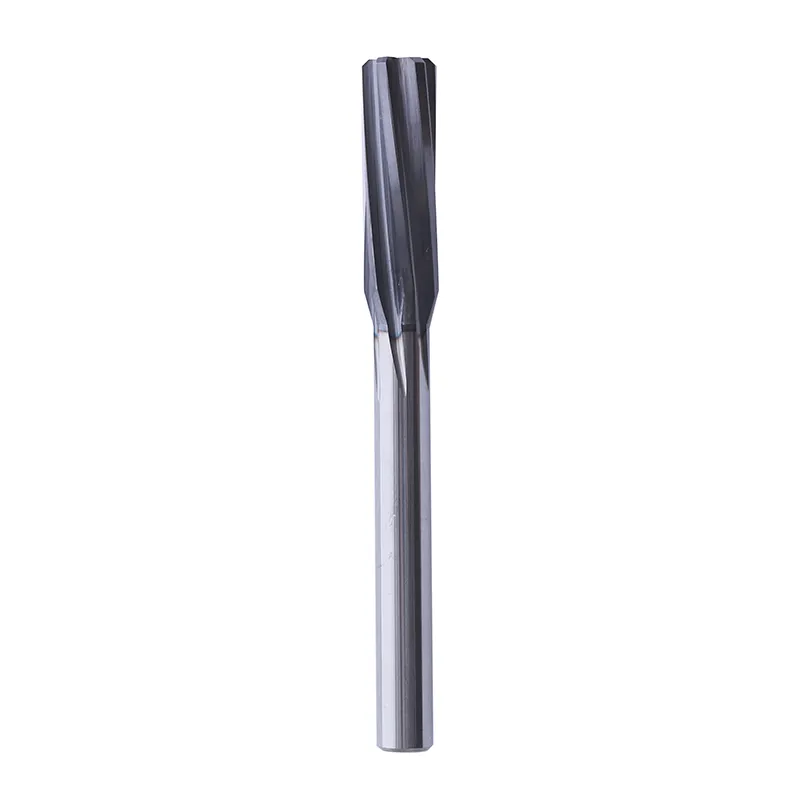
Spiralnutenreibahle
Spiralnut-Reibahlen von WDF werden von einem chinesischen High-Tech-Hersteller hergestellt, der auf Forschung und Entwicklung, Produktion und Vertrieb spezialisiert ist. Mit über einem Jahrzehnt Erfahrung im Präzisionswerkzeugbau können wir dank unserer werkseigenen Fähigkeiten maßgeschneiderte Lösungen liefern, die eine schnellere und genauere Bohrungsherstellung ermöglichen. Kunden aus der Automobil-, Luftfahrt- und Präzisionsmaschinenindustrie vertrauen darauf, dass WDF ein zuverlässiger Lieferant für hochwertige, effiziente Bearbeitungswerkzeuge ist.

Reibahle mit gerader Nut
Reibahlen mit gerader Nut von WDF werden von einem führenden chinesischen Hersteller hergestellt, der sich auf CNC-Werkzeuge spezialisiert hat. Mit jahrelanger Erfahrung gewährleisten unsere werkseigenen Fähigkeiten und unser professionelles Team innovative Technologie und höchste Qualität. Als vertrauenswürdiger Lieferant verbessert WDF kontinuierlich die Präzision und Leistung von Werkzeugen und liefert hochwertige Lösungen und exzellenten Service, um den unterschiedlichen Kundenanforderungen gerecht zu werden.
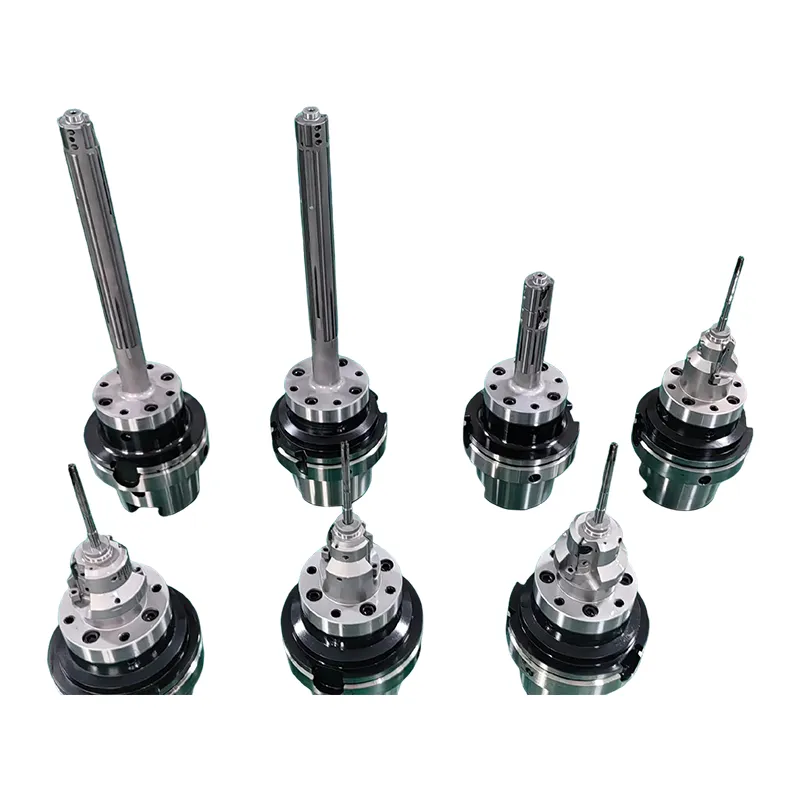
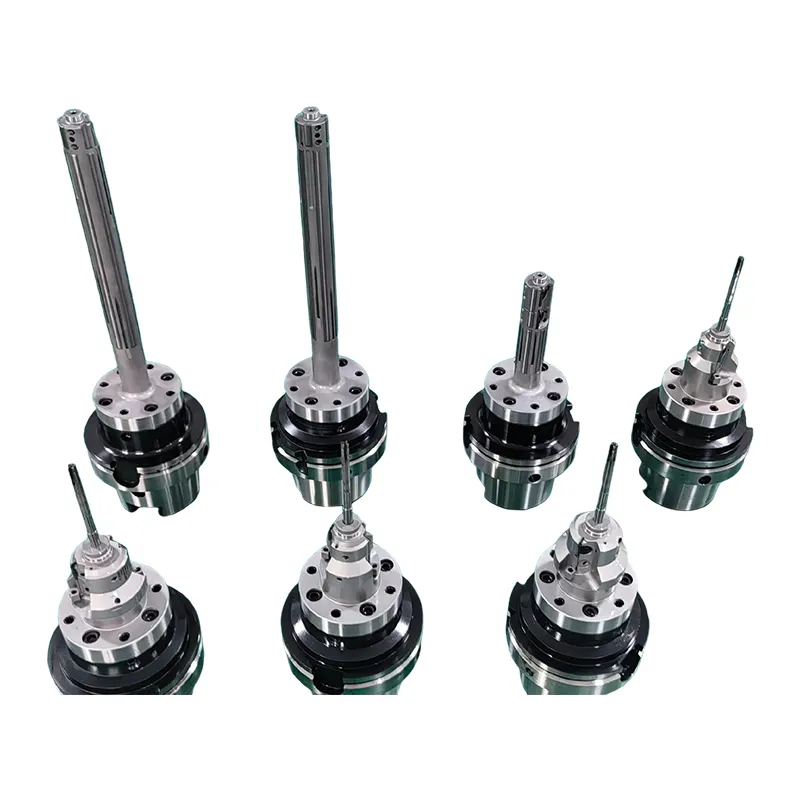
PKD-Führungsstangenreibahle
Wangdefus PKD-Führungsschienenreibahle, ein führender chinesischer Hersteller und Lieferant, kombiniert eine ultraharte polykristalline Diamantschneide mit einer Präzisionsdiamantführungsschiene und erreicht so IT5-IT6-Toleranzen und eine spiegelähnliche Oberflächengüte von Ra0,1–0,4 μm. Es wurde speziell für die Bearbeitung von Löchern mit großem Durchmesser und langen Überständen in Nichteisenmetallen und Verbundwerkstoffen entwickelt und bietet gleichbleibende Genauigkeit, gratfreie Oberflächen und eine hohe Durchsatzeffizienz.
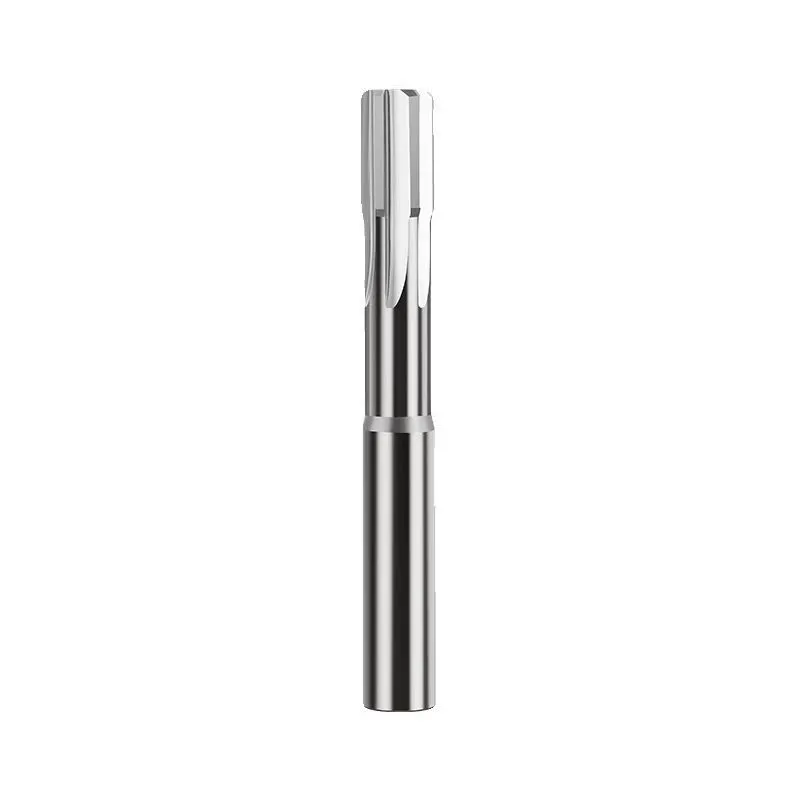
Hochleistungs-Metallkeramik-Reibahlen
Hochleistungs-Metallkeramik-Reibahlen von Wangdefu kombinieren Keramikverschleißfestigkeit mit Metallzähigkeit für eine präzise Lochbearbeitung. Als vertrauenswürdiger chinesischer Hersteller und Lieferant mit Produktion auf Werksniveau erreichen diese Reibahlen eine Toleranz von IT6–IT7 und eine Oberflächengüte von Ra0,2–0,6 μm auf Kohlenstoffstahl, Edelstahl, Formstahl, Titan und mehr. Wangdefu eignet sich ideal für die Automobil-, Luft- und Raumfahrt- sowie den Formenbau und ermöglicht „Reiben statt Schleifen“, was Zeit spart und gleichzeitig höchste Qualitätsstandards gewährleistet.
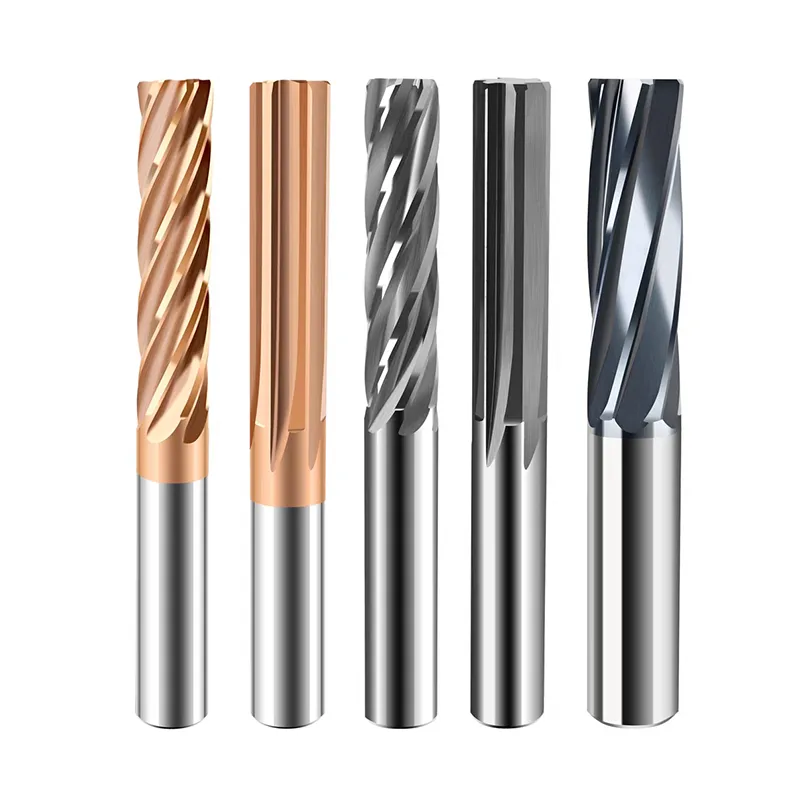
Hartmetall-Hochleistungsreibahlen
Hartmetall-Hochleistungsreibahlen von Wangdefu ermöglichen eine präzise Lochbearbeitung für die Automobil-, Luft- und Raumfahrt- und High-Tech-Industrie. Als zuverlässiger chinesischer Hersteller und Hersteller mit umfassenden Produktionskapazitäten liefern wir langlebige, präzise und reibungslos schneidende Reibahlen. Als vertrauenswürdiger Lieferant von Ingenieuren und Herstellern gewährleistet Wangdefu konsistente Toleranzen, verbesserte Effizienz und reduzierte Produktionsrisiken bei verschiedenen Materialien, einschließlich Kohlenstoffstahl, Edelstahl, Aluminium und Titanlegierungen.
Als zuverlässiger Reibwerkzeuge Hersteller und Lieferant in China verfügen wir über eine eigene Fabrik. Wenn Sie hochwertige CNC-Produkte kaufen möchten, kontaktieren Sie uns bitte.